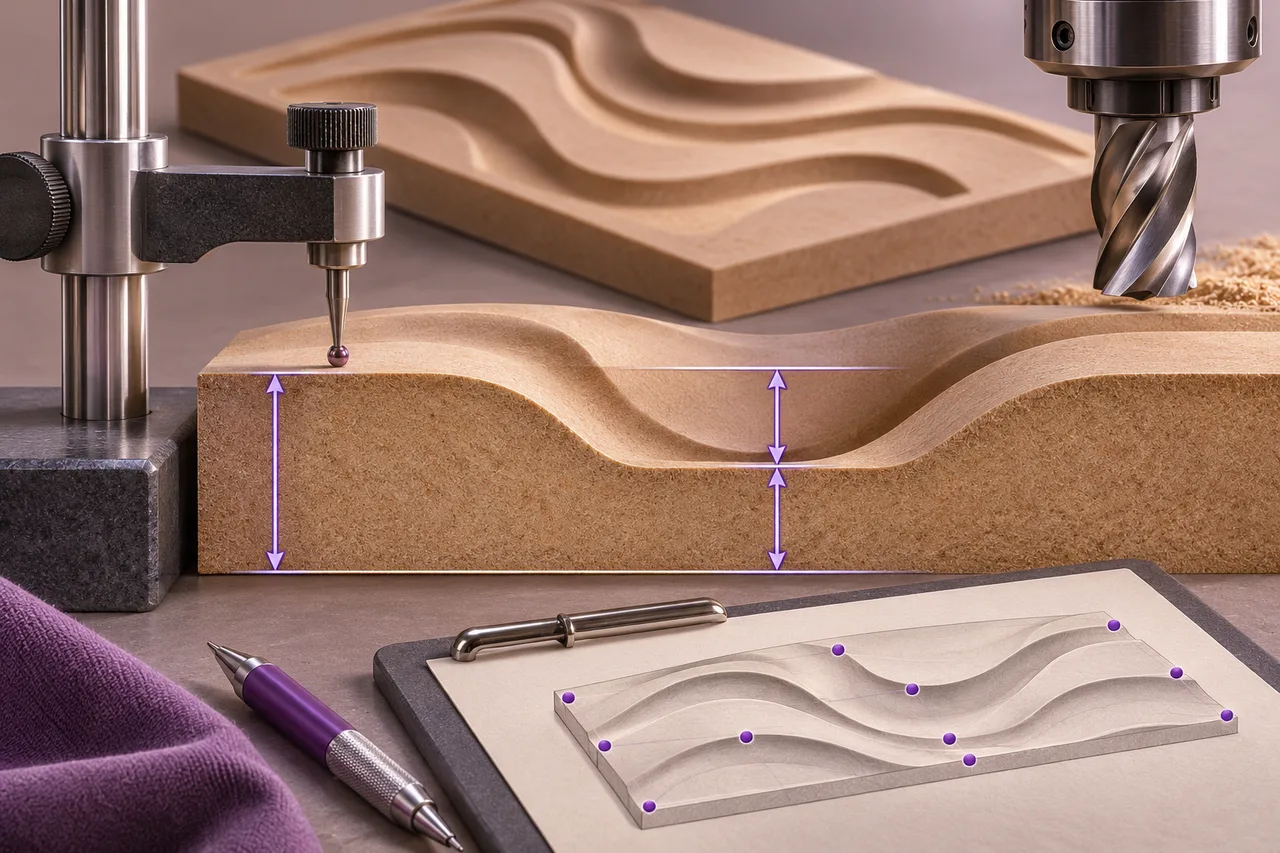
В рельефной детали слово «толщина» может обозначать исходную плиту, размер в необработанной зоне или оставшийся материал под выборкой. Если участники измеряют разные величины, одинаковое название в протоколе не делает результаты сопоставимыми. До изготовления следует определить, какой размер контролируется и где его находят.
Назовите величину без сокращений
В контрольном листе используйте полные формулировки: толщина исходной заготовки, толщина в обозначенной зоне, глубина относительно выбранной поверхности, остаточная стенка. Рядом приведите ссылку на чертёж и его редакцию.
Не вычисляйте один размер из другого без согласованной схемы. Вычитание глубины из номинальной толщины не является прямым измерением остаточной стенки. Если результат получен расчётом, это должно быть видно в протоколе вместе с исходными значениями и местами их определения.
Привяжите точки к геометрии
На эскизе обозначьте сторону детали, начало координат и точки контроля. Для повторяющегося рисунка укажите, к какому элементу относится каждая точка. Подпись «в центре» может означать центр панели, паза или отдельного участка профиля.
Полезно дать каждой точке короткий код и использовать его в таблице результатов. Тогда фотография, измерение и замечание связываются без длинного описания. Если точка недоступна выбранному прибору, это выясняют до включения её в обязательный контроль.
Разделите исходную и обработанную заготовку
Иногда необходимо сопоставить состояние до и после фрезеровки. Для этого сохраняют идентификацию одной и той же детали либо заранее согласуют представительность разных образцов. Нельзя считать произвольный лист из поставки исходным измерением конкретной готовой панели.
В записи укажите стадию, дату и условия проверки. Если исходные значения не получены, не заполняйте их паспортным номиналом без пояснения. Документ поставщика и фактическое измерение решают разные задачи и должны оставаться различимыми.
Согласуйте метод и критерий
Ответственный за контроль выбирает пригодный метод с учётом доступности зоны и требований задания. Заказчик и исполнитель согласуют базирование, прибор, точки и способ оценки результата. Число знаков на дисплее само по себе не подтверждает пригодность измерения.
Производитель измерительного инструмента отдельно рассматривает влияние усилия и условий контакта на результат; это причина описывать метод, а не просто писать «проверено штангенциркулем». См. руководство Mitutoyo по точным измерениям.
Пример неоднозначности: в таблице есть колонка «толщина после обработки», а на панели одновременно присутствуют плоская рамка и углублённый рисунок. Один измеритель выбирает рамку, другой — доступную часть выборки. Чтобы исключить такую ситуацию, разделите показатели и добавьте к каждому собственную точку. Название колонки должно описывать физически определённую величину, а не стадию целиком.
Проверьте протокол на одном образце
Перед серией полезно заполнить контрольный лист для согласованной детали. Такой пробный протокол показывает, понятны ли обозначения и хватает ли места для замечаний. Если два участника выбирают разные точки, исправлять нужно схему, а не итоговые числа.
Протокол должен содержать артикул, ревизию, измеряемую величину, точку, результат и основание сравнения. Отдельно отмечают расчётные значения и недоступные зоны. Пустая ячейка не должна выглядеть как успешная проверка.
Подробнее о сложных участках — в статье об остаточной стенке. Общие критерии собираются в разделе контроля партии. К запросу расчёта приложите схему измерений вместе с рабочим заданием, чтобы объём контроля был согласован заранее.